

机器视觉技术的相关应用
机器视觉的应用领域
视觉技术的最大优点是与被观测对象无接触,因此,对观测者与被观测者都不会产生任何损伤、十分安全可靠,这是其他感觉方式无法比拟的。理论上,机器视觉可以观察到人眼观察不到的范围,如红外线、微波、超声波等,并且机器视觉可以利用传感器件形成红外线、微波、超声波等图像。另外,人无法长时间地观察对象,机器视觉则无时间限制,而且具有很高的分辨精度和速度,显示出其无可比拟的优越性。所以,机器视觉应用领域十分广泛,可用于工业、民用、军事和科学研究等领域,下面以工业领域和民用领域为例进行介绍。
工业领域
工业领域是机器视觉应用中比重最大的领域,按照功能又可以分为产品质量检测、产品分类、产品包装、机器人定位等,其应用行业包括印刷包装、汽车工业、半导体材料/元器件/连接器生产、药品/食品生产、烟草行业、纺织行业等。
下面以纺织行业为例具体阐述机器视觉在工业领域的应用。在纺织企业中,视觉检测是工业应用中质量控制的主要组成部分,用机器视觉代替人的视觉可以克服人工检测所造成的各种误差,大大提高检测精度和效率。正是由于视觉系统的高效率和非接触性机器视觉在纺织产品检测中的应用越来越广泛,在许多方面已取得了成效。目前,主要的检测对象可分为三大类:纤维、纱线和织物。由于织物疵点检测(在线检测)需要很高的计算速度,因此,设备费用比较昂贵。目前国内在线检测的应用比较少,主要应用是离线检测,检测项目有纺织布料识别与质量评定、织物表面绒毛鉴定、织物反射特性分析、合成纱线横截面分析、纱线结构分析等。此外,还可用于织物组织设计、棉粒检测、纱线表面摩擦分析等。
民用领域
机器视觉技术可用在智能交通、安全防范、文字识别、身份验证、医疗成像等方面。在医学领域,机器视觉可辅助医生进行医学影像分析,主要利用数字图像处理技术、信息融合技术对x射线透视图、核磁共振图像、CT图像进行适当叠加,然后进行综合分析,以及对其他医学影像数据进行统计和分析。B型超声(简称B超)、 X-CT、放射性同位素扫描、核磁共振成像是现代医学的四大成像技术。
B超检测系统通过有规律地发射超声波,并接收从人体发射回来的声音信号,形成灰度图像线密度值。X-CT根据x射线对人体组织各部分具有不同的透过和吸收作用的性质,利用CT图像重建技术对穿过人体截面的X扫描线进行测量和运算,重建人体内部的立体图像。X光机的图像处理系统可进行导管定标、血管造影及血管动态分析等。通过对X光图像的处理,可以分辨关节等部位的细节,甚至人体内的结石。利用机器视觉技术,可对心血管医学图像进行建模和分析,结合心脏动态特征和临床知识对医学动态图像进行定量的运动分析,为医生诊断和分析心血管疾病提供了一个有效的工具和途径。
发达国家将机器视觉技术应用于农作物种子质量检验评价,至今已经取得了较大进展。
例如,通过机器视觉技术来评价蚕豆的品质,用两种不同的离散方法来区分合格、破损、过小、异类蚕豆。利用从彩色图像中提取的35个特征参数进行分类,分类结果与判别分析统计分类结果相比有较高的一致度。另外,在农业机械自动化方面,机器视觉系统为蘑菇采摘机器提供分类所需的尺寸、面积信息,并引导机器手准确抵达待采摘蘑菇的中心位置,实现抓取。
机器视觉在智能交通中可以完成自动导航和交通状况监测等任务。在自动导航中,机器视觉可以通过双目立体视觉等检测方法获得场景中的路况信息,然后利用这些信息进行自主交互,这种技术已用于无人汽车、无人飞机和无人战车等。另一方面,机器视觉技术可以用于交通状况监测,如交通事故现场勘察、车场监视、车牌识别、车辆识别与“可疑”目标跟踪等。在许多大中城市的交通管理系统中,机器视觉系统担任了“电子警察”的角色其“电子眼”功能在识别车辆违章、监测车流量、检测车速等方面都发挥着越来越重要的作用。
在科学研究领域,可以利用机器视觉进行材料分析、生物分析、化学分析和生命科学研究,如血液细胞自动分类计数、染色体分析、癌症细胞识别等。同样,机器视觉技术可用于航天、航空、兵器(敌我目标识别、跟踪)及测绘等方面。在卫星遥感系统中,机器视觉技术被用于分析各种遥感图像,进行环境监测,根据地形、地貌的图像和图形特征,对地面目标进行自动识别、理解和分类等。
机器视觉应用典型案例
近年来,机器视觉的应用越来越广泛,其中机器视觉检测和机器人视觉成为目前主要的两大技术。机器视觉检测又可分为高精度定量检测(如显微照片的细胞分类、机械零部件的尺寸和位置测量)和不用量器的定性或半定量检测(如产品的外观检查、装配线上零部件的识别定位、缺陷性检测与装配完全性检测)。

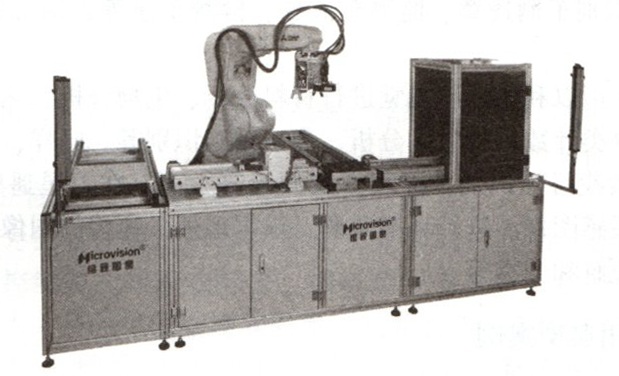
机器人视觉用于指引机器人在大范围内的操作和行动,如从料斗送出的杂乱工件堆中指取工件,并按一定的方位将工件放在传送带或其他设备上(即料斗拣取问题)。下图为基于机器视觉技术的机器人定位。至于小范围内的操作和行动,还需要借助触觉传感技术。
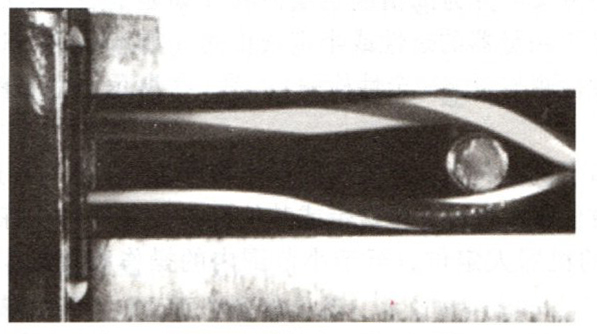
汽车安全气囊传感器中即使只有一条线接错,也可能造成人员伤亡。确定连接器安装是否正确的一项重要工作就是检查各种颜色的线是否正确地接到了各连接器上。有了简单而有效的色彩机器视觉工具,连接器制造人员便能以色彩视觉检查的方式进行这种关键检查,其准确率为100%。新型色彩工具极大地减少了视觉系统编程所需的时间,提高了视觉系统的成本效率。下图为汽车安全气囊线序检测。现在,从一开始就可以利用这种机器视觉工具进行关键的安全检查,降低出错的风险。
汽车盘式制动器的制造是一个需要先进追踪技术且强度和挑战性巨大的过程。汽车盘式制动器重12-20kg,采用机器视觉技术之前,制造人员必须重复地从不锈钢盒中提出沉重的盘并将其放在各种不同的检测台上。执行如此繁重的工作会给生产线上的员工带来健康危险。
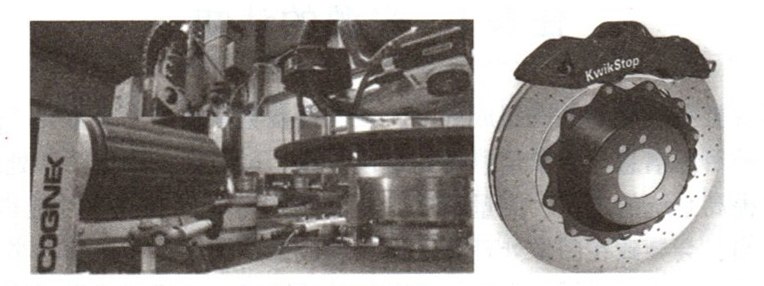
借助机器视觉系统中的智能相机实现自动化调焦、快速图像采集和内置照明,可识别传送带上传送的盘式制动器的位置,然后在几分之一秒内将图像数据传送给机器人进行控制,从而让高性能磁铁迅速夹住盘式制动器,将盘式制动器放在旋转盘上。另一个智能相机系统借助其集成式红色LED灯将字符放在焦点处,读取字母、数字字符后,进行表面平整检验、平衡和声音测试等步骤,并将检测结果上传到数据库。最后根据检测结果,将制动器分别放置到指定位置。
现在,许多液晶面板和液晶显示器生产商利用机器视觉技术升级其生产线,提高自动化程度以改善产品质量。近期,国内某液品面板制造厂利用CCD相机和Scorpio软件打造了一条液晶屏打包生产线,如图所示。该生产线完美地实现了液晶屏的尺寸测量、对正、抓取和打包整个工作过程,而且一次拍照即可实现准确抓取,大大提高了生产效率。


